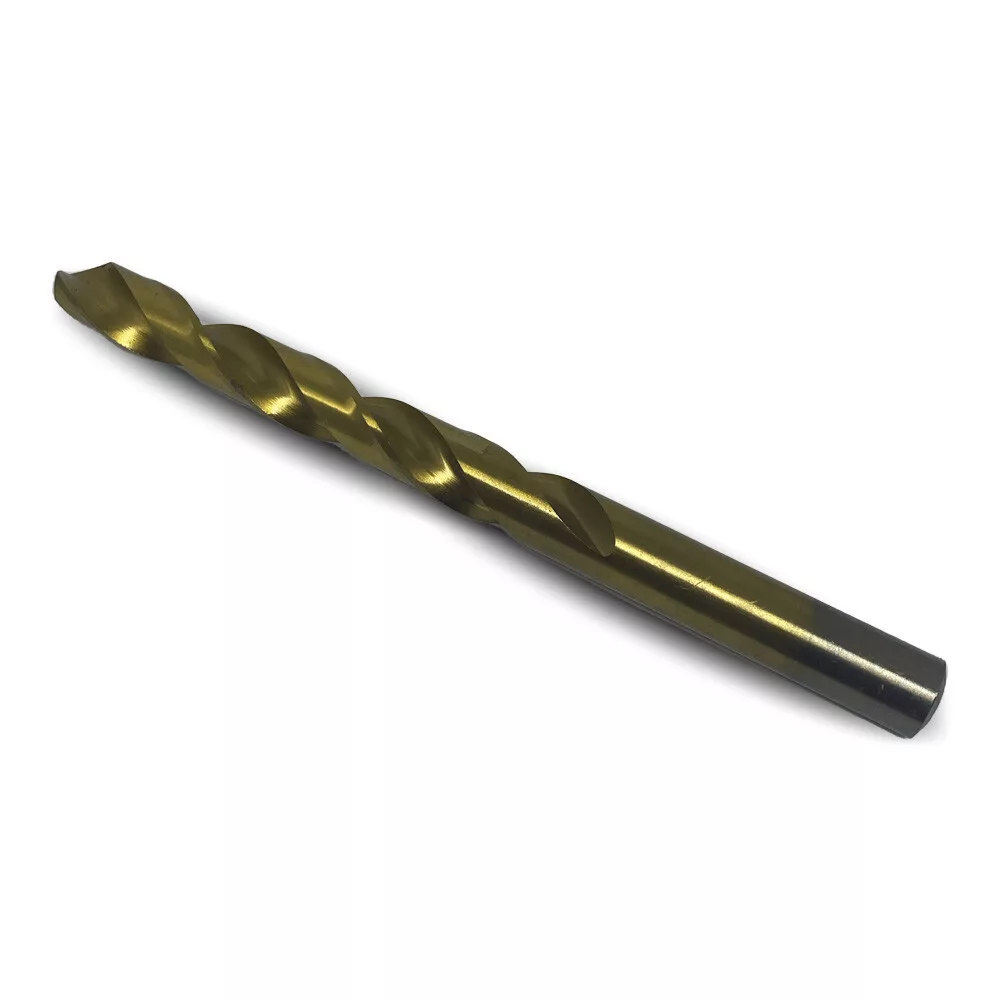
Fémcsigafúró titán bevonattal 10,5mm
Titán-nitrid (TiN) bevonatú HSS csigafúró, 10,5 mm átmérőben. M12-es menetfúrást megelőző fúrathoz; acélhoz, szelétes acélhoz és lágy fémekhez; kopásálló bevonat, hosszabb élettartam.
(1 970,08 Ft+ÁFA)/db
Fémcsigafúró TiN bevonat 10,5 mm – felhasználás és jellemzők
A 10,5 mm átmérőjű HSS-TiN fémcsigafúró titán-nitrid bevonattal szénacélhoz, szelétes acélhoz és lágy fémekhez tervezett. A 10,5 mm-es méret szabványos metrikus fúratsor kiegészítő mérete, M12-es menetfúrást megelőző fúrathoz alkalmazott. A TiN bevonat csökkenti a súrlódási hőt és a kopást, ezáltal hosszabb élettartamot biztosít. Szerszámlakatos, autószerelő és fémmegmunkáló műhelyekben ajánlott.
Mire használható?
- Acél megmunkálása – Szénacél, szelétes acél és lágy fémek fúrásához.
- M12-es menetes furathoz – M12-es menetcsavarhoz szükséges előfurat kialakításához.
- Szerszámlakatos és autószerelő – Napi szintű terhelést bíró, tartós fúrómunkához szerszámlakatosoknak és autószerelőknek.
- Újraélesíthető – A fúrószár köszörülhető és visszaéleszthető; a TiN bevonat az él közelén csökken köszörülés után.
Mire figyelj?
Rozsdamentes acélhoz (AISI 304, 316) HSS-Co vagy speciális rozsdamentes fúró ajánlott, mert a rozsdamentes acél keményebb és nagyobb hőt fejleszt. Hűtőkenő folyadék alkalmazása meghosszabbítja a fúrószár élettartamát.
Gyakori kérdések
Mi a TiN bevonat előnye?
A titán-nitrid bevonat csökkenti a súrlódási hőt és a kopást fúráskor. Különösen keményebb fémek és magasabb sebességű munkánál biztosít hosszabb élettartamot a bevonat nélküli HSS-hez képest.
Rozsdamentes acélhoz is megfelelő?
A HSS-TiN fúró alapvetően szénacélhoz, szelétes acélhoz és lágy fémekhez tervezett. Rozsdamentes acélhoz HSS-Co vagy speciális rozsdamentes fúró a javasolt megoldás.
Milyen fordulatszámon kell fúrni?
A fúráshoz ajánlott fordulatszám a fúró átmérőjével fordítottan arányos; 10,5 mm-nél acélban kb. 350-600 ford/perc a szokásos tartomány. Hűtőkenő folyadék alkalmazása javasolt.

(1 970,08 Ft+ÁFA)/db